Проверка раньше оснастки
Образец печатается по файлу, а не по пресс-форме. Правка идёт в модели: дешевле найти зазор, заусенец или ошибку сборки на одном корпусе, чем на партии.
 Протоцех
Опытные образцы на пяти технологиях печати
Образец печатается по файлу, а не по пресс-форме. Правка идёт в модели: дешевле найти зазор, заусенец или ошибку сборки на одном корпусе, чем на партии.
Грубая геометрия — на FDM. Тонкие стенки и гладкая поверхность — на фотополимере. Функциональный пластик — на спекании порошка. Металл — на сплавлении.
Внутренние каналы, защёлки, решётки и сборки из нескольких деталей. Пять процессов закрывают разные допуски, материалы и бюджеты одного проекта.
После осмотра образца меняете сетку и печатаете снова. Не держим чужую оснастку: следующий слой — новая версия файла, а не переделка формы.
Цена печати считается по объёму модели и выбранному процессу. Точный объём берём из файла. Без файла опишите задачу — предложим технологию и ориентир.
Загрузите STL, STEP или OBJ на странице расчёта. Подскажем процесс и отправим смету.
Опишите корпус, механизм или узел: материал, габарит, срок. Можно приложить чертёж или фото. Если сетки нет — закажите моделирование.
Не привязываем заказ к чужим линейкам станков. Ниже — процессы, которые ставим в работу: пластик, порошок, фотополимер и металл. Марки оборудования не выдаём за «наши именные» машины.
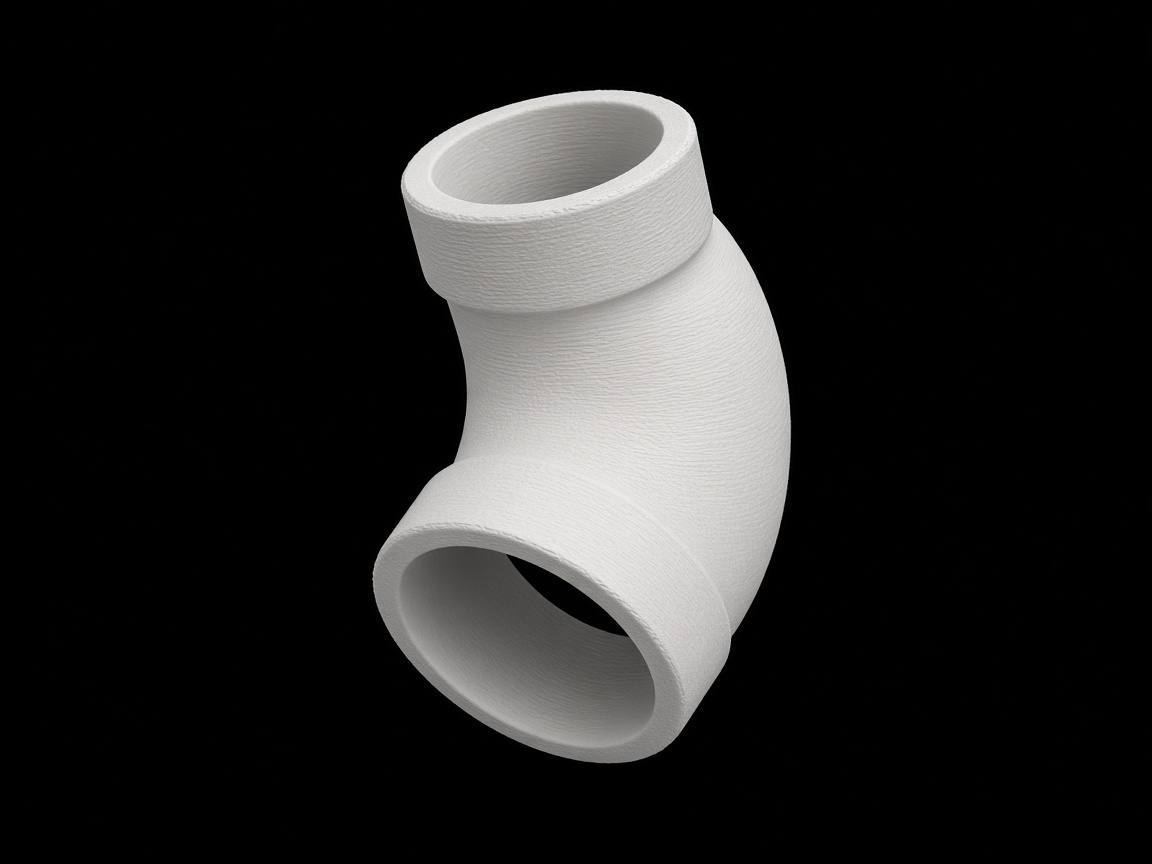
Пластик плавится и кладётся дорожками. На поверхности видны слои; нависания опираются на поддержку, которую снимают вручную. Процесс дешёвый и быстрый: удобно сравнить несколько вариантов корпуса, крышки или кронштейна, пока конструкция ещё меняется. Печатаем жёсткие пластики и гибкий пруток, когда нужно проверить защёлку или уплотнение «на ощупь», а не на глаз.
Материалы: ABS, PETG, гибкий эластомер и близкие к ним марки. Крупную деталь режем на части и склеиваем. После печати — шлифовка, грунтовка, покраска выставочного образца.
Срок: от 1 рабочего дня.
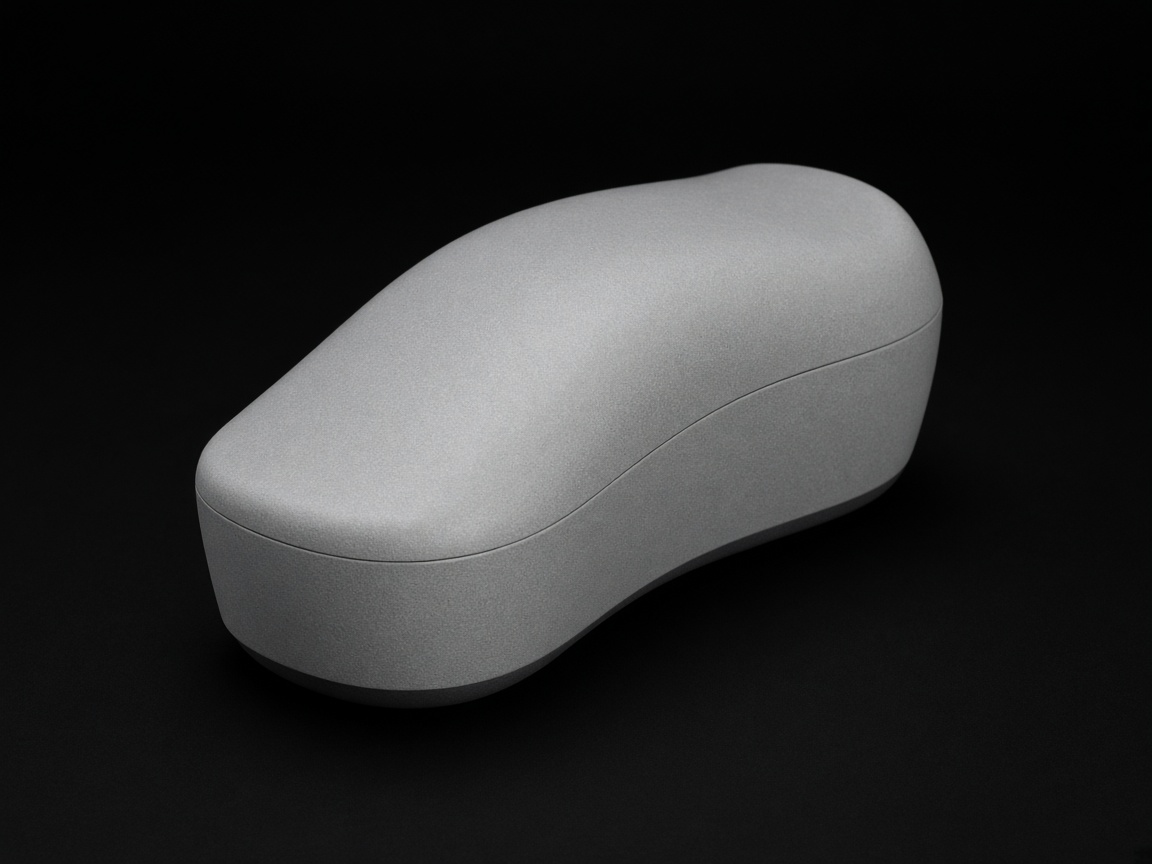
Порошок полиамида спекается лучом слой за слоем. Отдельные поддержки почти не нужны: незапечённый порошок держит геометрию. Так получают корпуса со сложными внутренними полостями, шарниры и сборки, которые на прутке пришлось бы клеить. Необработанная поверхность матовая, близкая к литому пластику. Подходит, когда образец должен щёлкать, терпеть сборку-разборку и ехать к заказчику как «почти серия».
База — полиамид; стеклонаполненный состав берём, когда нужна жёсткость и теплостойкость. Цвет печати обычно светлый, дальше — покраска или шлифовка.
Срок: ориентир 3–7 рабочих дней, наполненные составы дольше.
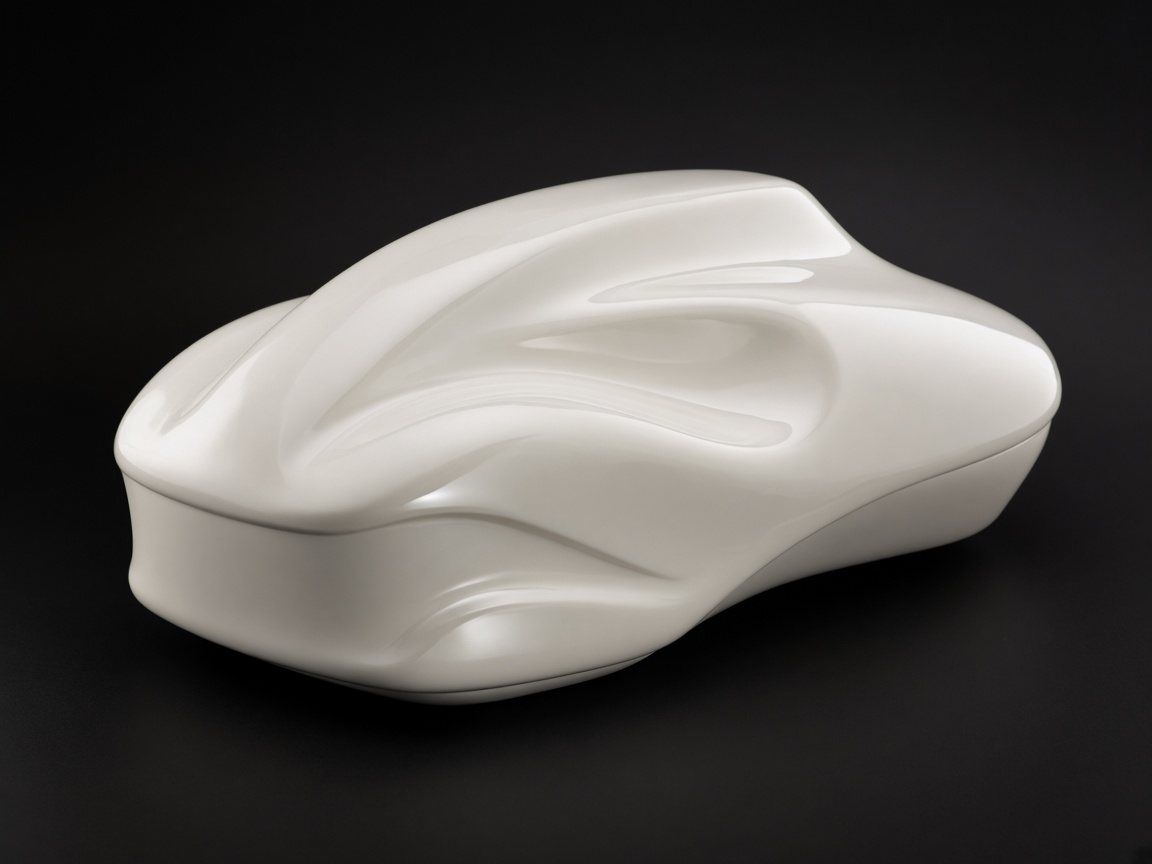
Капли смолы отверждаются ультрафиолетом. Слой тонкий, кромки острые, поверхность ближе к литью, чем к FDM. Поддержка смывается, поэтому внутренние каналы и мелкую сетку не ломают при снятии. Процесс берут для мастер-моделей под силикон, для презентационных корпусов и для деталей, где важны тонкие рёбра и посадка на живой электронике. Не путаем с бытовым SLA: здесь другая подача материала и другой характер поверхности.
После печати возможны грунт, шлифовка, склейка частей и покраска. Габарит больше камеры — печатаем сегментами.
Срок: от 1–3 рабочих дней.
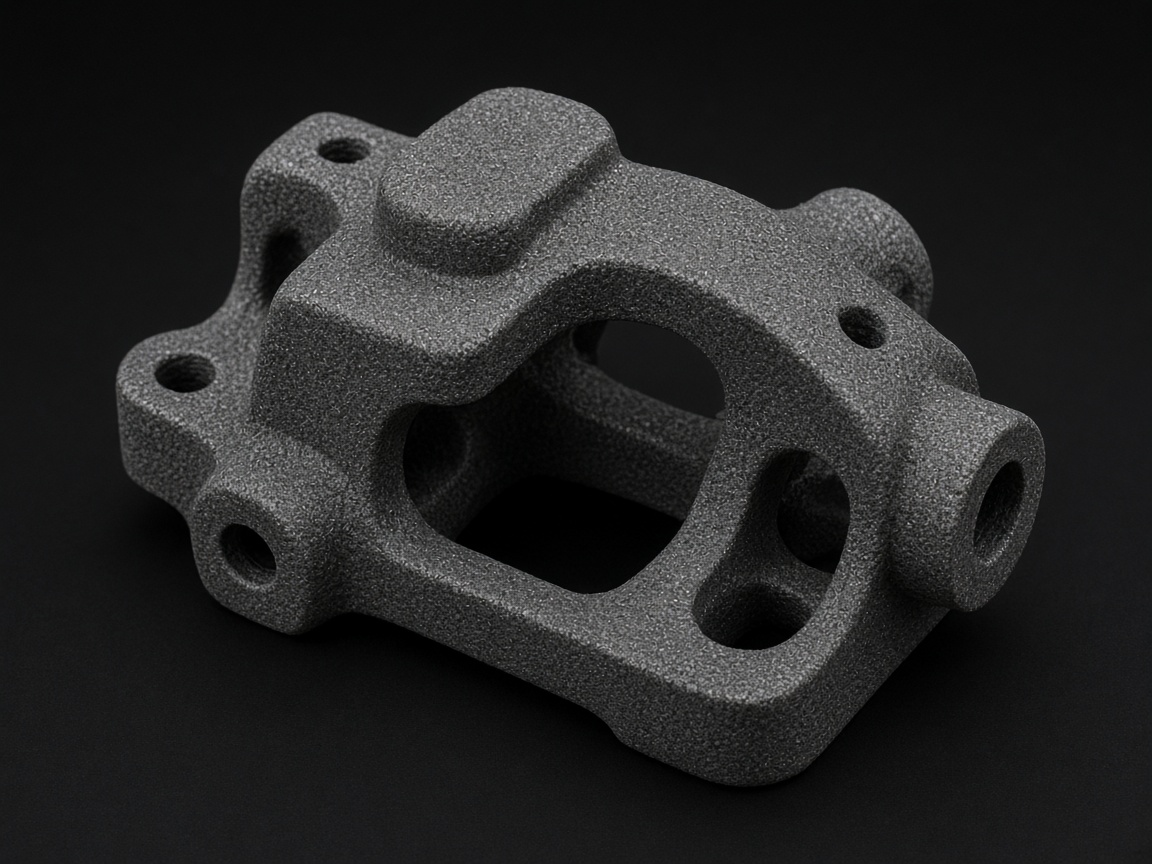
Металлический порошок проплавляется до сплошного слоя. Нависания требуют жёстких поддержек — их срезают и зачищают. Поверхность сначала матовая, крупнее «глянца» фрезеровки; пескоструй выравнивает вид. Образец нужен, когда пластик уже не отвечает на тепло, нагрузку или посадку в узел: кронштейны, теплоотводы, корпуса датчиков, элементы механизма. Это не замена ЧПУ на все случаи: простые призмы часто дешевле фрезеровать, сложную внутреннюю геометрию — печатать.
Составы: алюминиевые сплавы и нержавеющая сталь. Расчёт — по STL или STEP, с учётом поддержек.
Срок: ориентир две–четыре недели.
Жидкая смола твердеет под лазером в ванне. Поверхность гладкая, кромки чистые, масштабные детали держат габарит лучше, чем тонкий струйный слой на мелкой камере. Берут SLA, когда нужен точный «манекен» корпуса, мастер под форму или выставочный образец без видимой лесенки слоёв FDM. Смола ближе к жёсткому пластику, чем к конструкционному полиамиду: проверяйте удары и тепло отдельно, не копируйте режим будущей серии без оговорки.
Постобработка: смывка, доотверждение, склейка, покраска. Толстые стенки и большие плоскости согласовываем заранее.
Срок: ориентир 5–8 рабочих дней.
Напишите, что проверяете: посадку платы, внешний вид, гибкость крышки или прочность узла. Укажите срок и тираж. Подберём процесс или связку «печать → литьё», если образец должен стать мастером.
Чертёж и расчёт не гарантируют, что крышка сядет на основание, кнопка не заест, а кабель не упрётся в ребро. Ошибка на экране стоит правки файла. Ошибка после оснастки стоит новой формы, сорванного срока и сдвинутого запуска у смежников. Быстрое прототипирование — печать опытного образца по цифровой модели, чтобы увидеть сборку, эргономику и внешний вид до того, как резать пресс-форму, заказывать силикон тиражом или отдавать металл на длительную фрезеровку. Образец не обязан быть красивым сувениром: его работа — вовремя показать, где теория расходится с руками.
Смысл процесса не в «красивой статуэтке», а в коротком цикле: модель → образец → замечания → новая модель. Печать не заменяет серию сама по себе и не отменяет контроль размеров. Она снимает неопределённость: можно ли собрать узел руками, держит ли стенка саморез, не просвечивает ли корпус на солнце, совпадают ли отверстия с платой, не трёт ли крышка палец. Когда ответы есть, решение о литье, ЧПУ или правке электроники принимается на фактах, а не на надежде, что «на чертеже сошлось» и поставщик сам догадается.
Главный выигрыш — время и деньги до рынка, не рекламный лозунг. Один корпус за дни дешевле, чем простой линии из‑за кривой посадки. Несколько итераций на пластике дешевле, чем одна итерация на стали оснастки, которую потом стыдно выбросить. Для бюро и заводов это обычный этап: приборы, пластиковые корпуса, узлы машин, выставочные макеты механизмов, проверка упаковки. Медицина, приборостроение, архитектура и робототехника используют тот же приём — физический объект раньше серии, чтобы спор шёл о детали, а не о картинке на слайде.
Напечатанный образец часто живёт дальше печати. Гладкий фотополимер становится мастер-моделью для литья в силикон: с него снимают форму и льют десятки полиуретановых деталей, пока пресс-форма ещё не заказана. Жёсткий полиамид проверяет защёлки и петли на десятках циклов открыть-закрыть. Металлический прототип стыкуется с фрезерованными соседями и едет на стенд. Пластиковый манекен показывает цвет и графику на выставке. Цепочка «файл → образец → мелкая серия → крупная серия» и есть рабочий смысл быстрого прототипирования, а не отдельная услуга «напечатать что угодно подешевле».
Два коротких разбора с площадки — без чужих брендов и без чужих писем благодарности. Как собирали корпус прибора и какие процессы сменили по дороге, когда FDM хватило на посадку, а на вид уже нет: кейс корпуса прибора. Как от образца перешли к партии в силиконе, не заказывая сразу стальную форму: кейс мелкой партии литья. Это не каталог клиентов и не гарантия срока на ваш файл — ориентир, какие вопросы задавать в заявке и чего ждать на каждом шаге.
Перед загрузкой имеет смысл проверить сетку: дыры, инвертированные нормали, слишком тонкие стенки, нулевая толщина букв, пересекающиеся тела. Урок про ремонт сетки и правила модели снимают часть переписки и повторных загрузок. Если файла нет, не рисуйте «на глаз» в заявке в одиночку: опишите функцию и приложите фото аналога, либо закажите модель на печать. Форматы те же, что на расчёте: сетка или твердотел, без обещания мгновенной цены по фото или скану упаковки.
Стоимость не копируем с чужих прайсов и не называем «от суммы с соседнего сайта». Считаем по объёму, заполнению, поддержкам и выбранному процессу. Минимумы заказа, часы выдачи и самовывоз — на страницах доставки и FAQ; цифры помечены, пока оператор не подтвердил. Если срок горит, напишите дату в форме: скажем честно, успеваем ли на FDM в ближайшую смену или имеет смысл упростить геометрию, снять мелкую сетку и не обещать чужой «экспресс» как наш норматив.
Заявка без файла тоже рабочая: укажите габарит, материал «на ощупь», нужна ли гладкая поверхность, будет ли образец мастером под силикон, сколько штук на первую примерку. Мы не подбираем процесс по названию станка из каталога производителя и не обещаем чужие камеры построения. Подбираем по тому, что должно случиться с деталью в руках: сломаться при проверке, показать цвет, сесть на плату или выдержать нагрев. Дальше — расчёт по модели или ответ по почте с вариантом процесса.
Между третьим и четвёртым шагом часто стоит литьё или фрезеровка, а не сразу пресс-форма. Если модель уже есть — посчитайте печать онлайн. Если нет — форма ниже.
Поля со звёздочкой обязательны. Файл можно не прикладывать, но тогда опишите габарит и задачу.